如有任何問題,請聯絡我們






汽車平衡桿・扭力桿・扭力樑整廠設備|鑽內孔、擴管、燉粗、管端車削、封口
ID:Torsion bar
描述說明
—
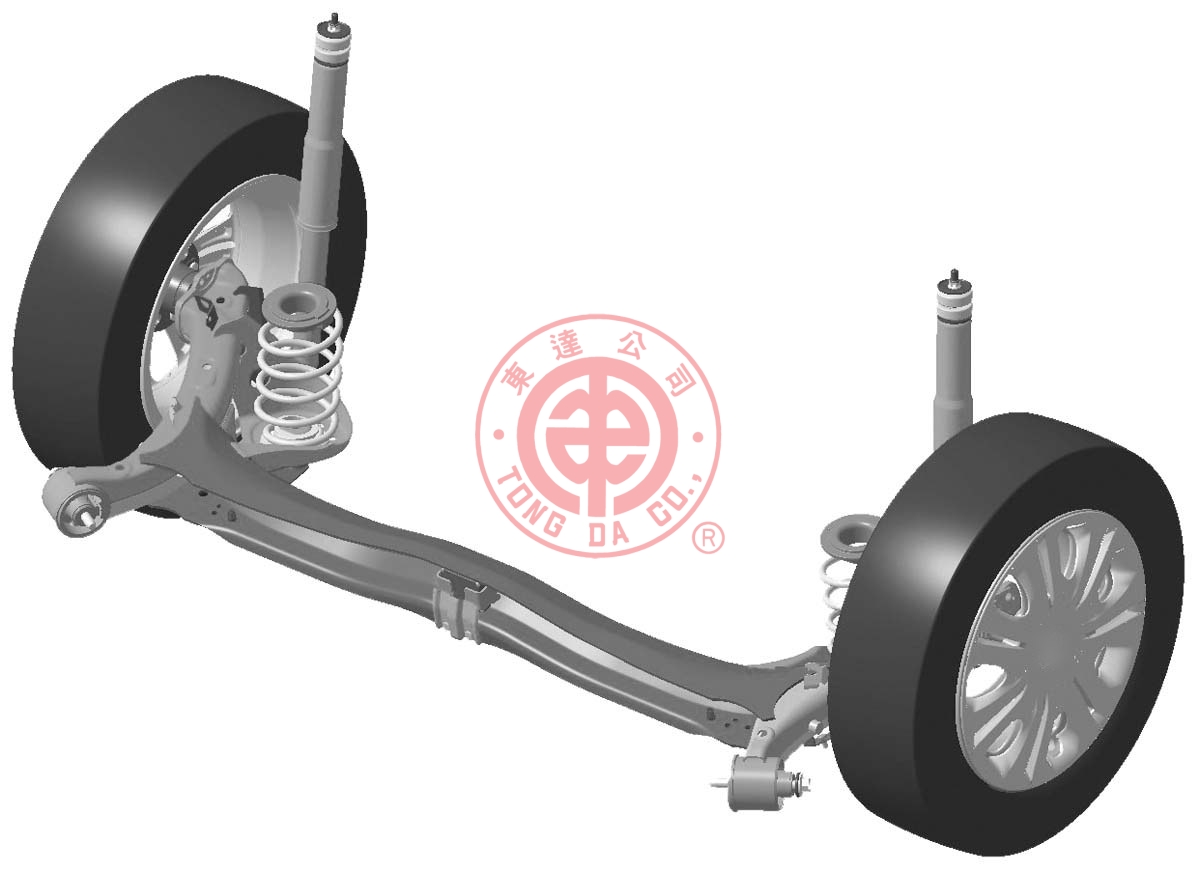
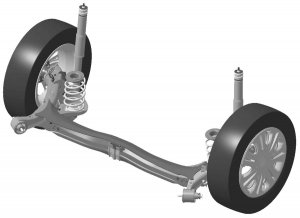
汽車平衡桿(穩定桿)、扭力桿、扭力樑的管件整廠設備:焊道去除鑽內孔、擴管、管端燉粗、管端車削、管端封口,依管件需求訂做,已出口日本供汽車零件量產使用。
機械成品

汽車平衡軸

切管機

油壓金屬管封管機

嬰兒車

封口機

拐杖

嬰兒三輪車

家用品

燈飾

衣飾架

緩衝器

自行車

機車

汽車

尾門桿

運動健身器材
詳細資訊
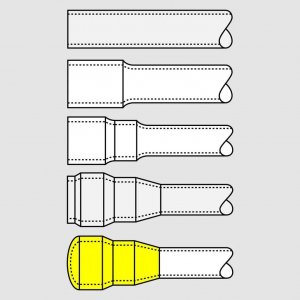
空心平衡桿管端成型步驟
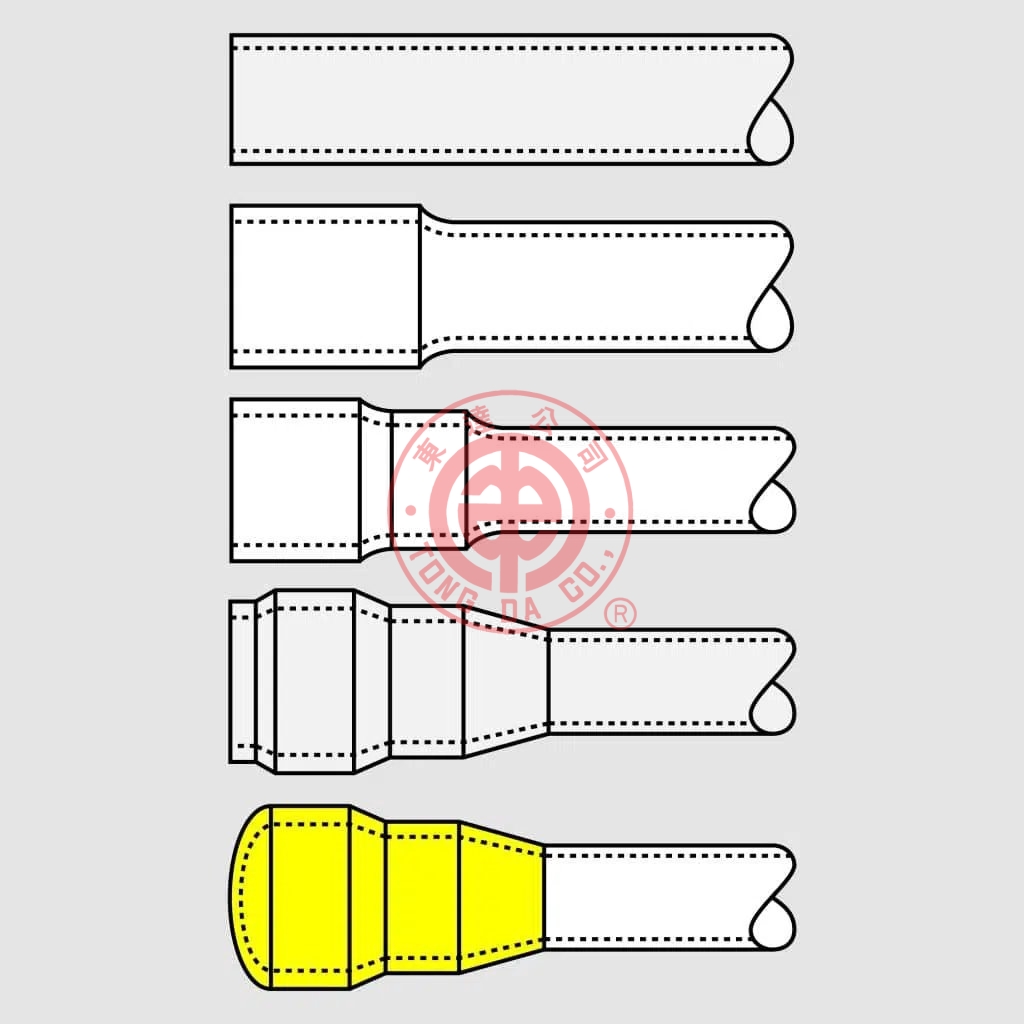
空心平衡桿(穩定桿)兩端要和連桿、襯套連接,管端通常要經過多道成型:
- 原管:焊管或無縫管,先鑽內孔去除焊道。
- 擴管:管端擴大外徑。
- 二段擴管:形成階梯,作為定位面。
- 多段成型:燉粗、錐度與車削,做出安裝所需的外形與壁厚。
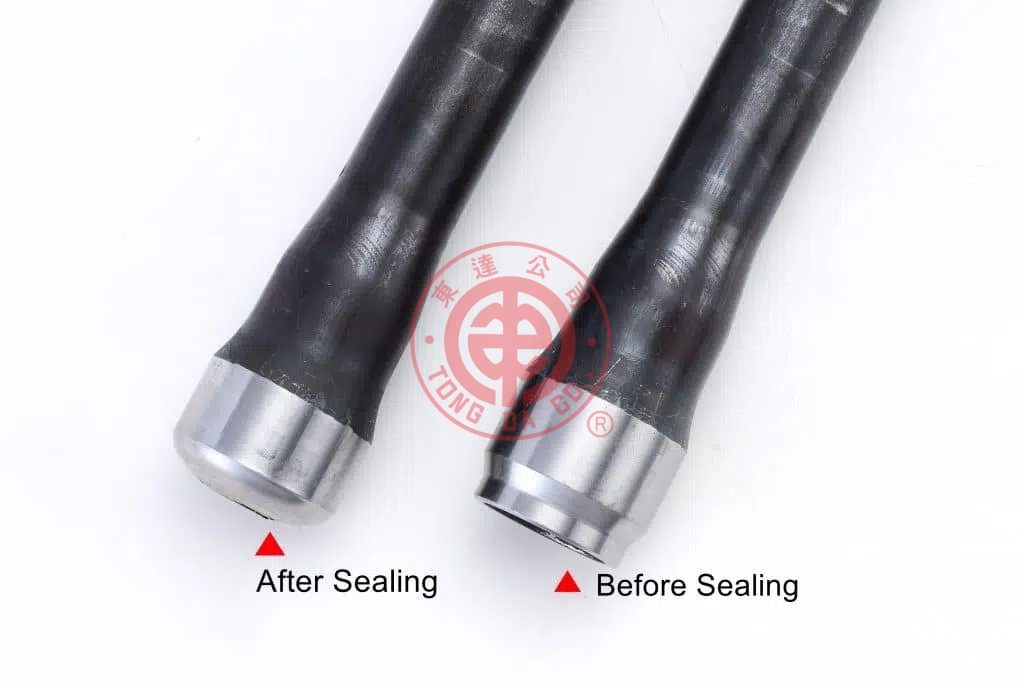
- 管端封口:最後以 NC 封管機(TD-382)把管端旋壓封閉,弧度與平面依圖面設定,不需焊接蓋板。
東達可以依你的平衡桿圖面,提供單一工序設備或從鑽孔到封口的整線規劃。
如何詢問?
請將平衡桿或扭力樑管件圖面寄到 sales@tdco.com.tw。
針對汽車懸紐桿,扭力樑,扭力杆懸掛桿,汽車平衡軸,穩定桿,汽車平衡桿設計整廠設備,已出口日本國際大廠進行量產產品。

1. 焊道去除(鑽內孔)
(1) 滑座式主軸頭
(2) 人工入料,自動出料
(3) 管件打刻條碼,鑽內孔跟雕刻同時加工
(4) 稼動率管理軟體
(5) 機械參數(壓力/流量)數值控制與管理


2. 擴管
(1) 立夾,臥沖
(2) 人工入料,自動出料
(3) 二段式沖頭
(4) 稼動率管理軟體
(5) 機械參數(壓力/流量)數值控制與管理


3. 管端成型-燉粗
經過高週波後,再開始燉粗
(1) 立夾,臥沖
(2) 人工入料,自動出料
(3) 二段式沖頭
(4) 稼動率管理軟體
(5) 機械參數(壓力/流量)數值控制與管理


4. 管端車床
(1)依照管件要求訂做機台設備
(2) 製作過程:上料,夾緊,自動加工,加工完成
(3)優點: 減少人工的使用,加快產品的加工生產,提高產品的生產效率,能讓我們的生產在減少成本的同時增加效益。


5. 管端封口
(1)汽車平衡桿封口
(2)依照管件要求訂做機台設備
(3)優點: 減少人工的使用,加快產品的加工生產,提高產品的生產效率,能讓我們的生產在減少成本的同時增加效益。


